


Sârma de sudură MIG-MAG: cu gaz sau tubulară, diametre și gaz de protecție
Introducere: de ce contează sârma pe care o pui în aparat
La sudura MIG-MAG, sârma este inima procesului. Aparatul o împinge continuu prin pistolet, arcul electric o topește, iar picăturile de metal umplu îmbinarea. Spre deosebire de sudura cu electrod, unde schimbi electrodul la fiecare câteva zeci de centimetri de cordon, aici lucrezi fără pauze cât timp ai sârmă pe bobină. Asta face procedeul rapid și comod, dar îl face și sensibil la alegerea sârmei: tipul, diametrul și gazul de protecție hotărăsc dacă arcul merge liniștit sau scuipă stropi peste tot.
Mulți cumpără un aparat MIG-MAG bun și apoi pun în el prima bobină găsită, fără să se uite la diametru, la material sau la gazul de care are nevoie. Rezultatul este un cordon poros, o sârmă care se blochează în tubul de ghidare sau o îmbinare care arată bine, dar nu ține. Vestea bună este că regulile de bază sunt puține și ușor de învățat.
În acest ghid afli, pe înțelesul tuturor, ce înseamnă sârmă plină și sârmă tubulară, când ai nevoie de butelie și când nu, cum alegi diametrul după grosimea tablei, ce gaz de protecție se folosește la oțel, inox și aluminiu, cum potrivești rolele și tubul de ghidare și cum păstrezi bobinele ca să nu ruginească. Dacă abia începi cu sudura, citește întâi ghidul nostru despre aparatul de sudură pentru începători.
Cum funcționează sudura MIG-MAG și rolul sârmei
Un aparat MIG-MAG are trei părți care lucrează împreună: sursa de curent, mecanismul de avans care trage sârma de pe bobină și pistoletul prin care ies sârma, curentul și, de obicei, gazul de protecție. Când apeși trăgaciul, sârma înaintează cu viteza reglată, atinge piesa, se aprinde arcul, iar sârma se topește continuu. Tu reglezi practic două lucruri: tensiunea, care dă forma arcului, și viteza sârmei, care stabilește cât metal depui și cât curent trece.
Numele vine de la gazul de protecție. MIG înseamnă gaz inert, de regulă argon, folosit mai ales la aluminiu și la alte metale neferoase. MAG înseamnă gaz activ, adică dioxid de carbon sau un amestec de argon cu dioxid de carbon, folosit la oțelul obișnuit. Aparatul e același; diferă sârma și gazul pe care le pui în el.
Gazul are un rol simplu: împinge aerul din jurul băii de metal topit. Fără protecție, oxigenul și azotul din aer intră în cordon și îl umplu de pori. De aici vine regula de bază a întregului ghid: sârma și gazul se aleg împreună, nu separat.
Sârma plină cu gaz sau sârma tubulară fără gaz
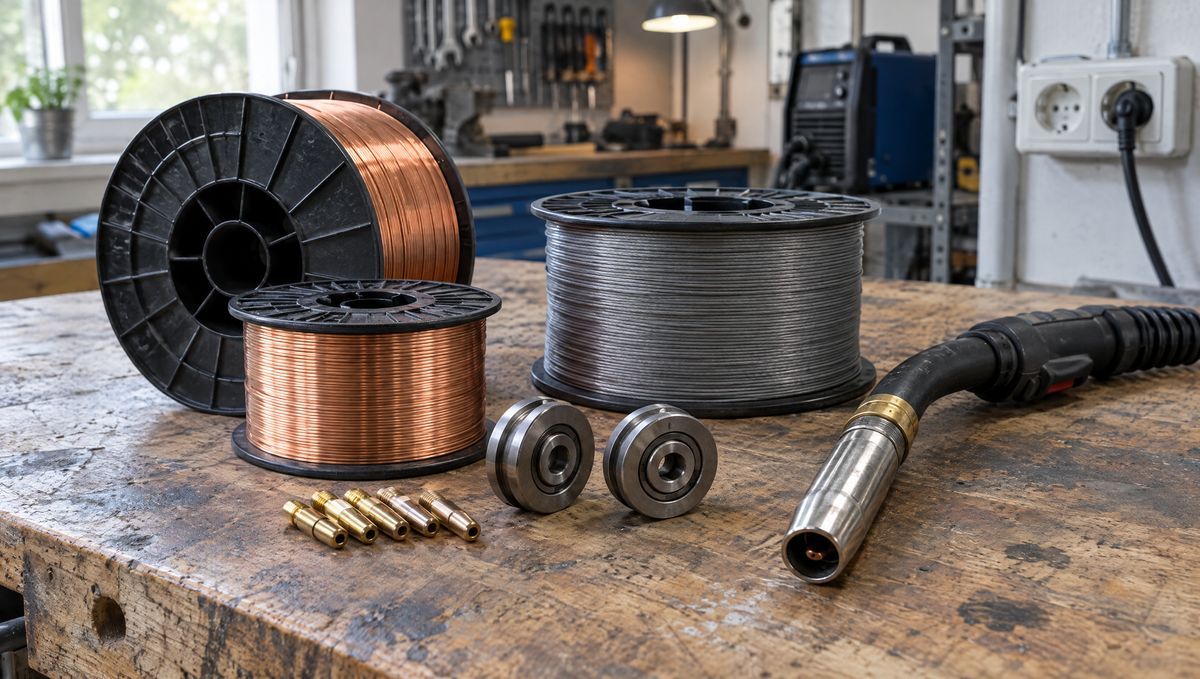
Sârma plină este un fir metalic compact, de obicei acoperit cu un strat subțire de cupru la sârmele pentru oțel, care ajută contactul electric și întârzie rugina. Ea are nevoie de gaz de protecție din butelie. Dă un cordon curat, cu puțini stropi și fără zgură, ușor de șlefuit și de vopsit. Este alegerea obișnuită în atelier, unde nu bate vântul și unde ai loc pentru butelie.
Sârma tubulară, numită și sârmă cu flux, este goală pe interior și umplută cu o pulbere care, la topire, produce singură gazul de protecție și un strat de zgură peste cordon, asemănător electrodului învelit. Varianta fără gaz, numită auto-protejantă, nu are nevoie de butelie. Este practică afară, la vânt ușor, pe șantier, la un gard sau o poartă departe de atelier. În schimb, face mai mulți stropi, iar zgura trebuie curățată după fiecare trecere.
Există și sârme tubulare care se folosesc împreună cu gaz, mai ales în industrie, pentru grosimi mari și productivitate ridicată. Pentru lucrările de gospodărie și atelier, alegerea se reduce de obicei la două variante: sârmă plină cu gaz, pentru calitate și aspect, sau sârmă tubulară fără gaz, pentru mobilitate. Le găsești pe ambele în categoria sârmă de sudură.
Polaritatea: detaliul pe care mulți îl uită
Sârma plină cu gaz se sudează de regulă cu pistoletul legat la polul pozitiv. Majoritatea sârmelor tubulare fără gaz cer polaritatea inversă, cu pistoletul la polul negativ și clema de masă la pozitiv. Dacă montezi o bobină de sârmă tubulară și lași aparatul cum era pentru sârma plină, vei obține un arc instabil, mulți stropi și un cordon prost, deși totul pare în regulă.
Aparatele care acceptă ambele tipuri de sârmă au de obicei o bornă sau un cablu scurt care se mută dintr-o poziție în alta. Unele modele mici, făcute doar pentru sârmă tubulară, au polaritatea fixă. Locul exact și modul de schimbare sunt descrise în manualul aparatului, iar indicația de polaritate apare și pe eticheta bobinei.
Regula practică: la fiecare schimbare de tip de sârmă verifici trei lucruri, în această ordine: polaritatea, rolele de avans și gazul. Durează un minut și îți scutește o oră de căutat cauza unui cordon urât.
Cum alegi diametrul sârmei după grosimea tablei
Diametrele cele mai folosite în atelier sunt 0,6 mm, 0,8 mm, 1,0 mm și 1,2 mm. Sârma subțire topește puțin metal și merge la curenți mici, potrivită pentru tablă subțire, caroserie, profile ușoare. Sârma groasă depune mult material și cere curent mare, potrivită pentru piese groase și structuri.
Pentru cele mai multe aparate de uz casnic și semi-profesional, sârma de 0,8 mm este alegerea cea mai versatilă: acoperă tabla subțire și grosimile medii, iar aparatul o duce fără efort. Sârma de 0,6 mm ajută la tabla foarte subțire, unde riști să găurești piesa. Sârma de 1,0 mm și cea de 1,2 mm se potrivesc aparatelor mai puternice și lucrărilor pe metal gros. Intervalele exacte de grosime și de curent depind de aparat, așa că verifică în fișa tehnică și în manualul producătorului ce diametre acceptă modelul tău.
Uită-te și la mărimea bobinei. Aparatele compacte primesc de obicei bobine mici, cu diametrul de aproximativ 100 mm, iar cele mai mari acceptă bobine de circa 200 mm sau 300 mm, care țin mai mult și ies mai avantajos la lucru des. Mărimea bobinei acceptate este scrisă în fișa aparatului. Aparatele potrivite le găsești la aparate de sudură MIG-MAG.
Gazul de protecție: dioxid de carbon, amestec sau argon
Pentru oțelul obișnuit se folosesc două variante. Dioxidul de carbon pur este ieftin și dă o pătrundere bună, dar arcul e mai nervos și apar mai mulți stropi. Amestecul de argon cu dioxid de carbon dă un arc mai liniștit, stropi mai puțini și un cordon mai frumos, motiv pentru care este preferat în majoritatea atelierelor. Proporția exactă a amestecului diferă de la un furnizor de gaz la altul; ce contează este ca amestecul să fie recomandat pentru sudura oțelului.
Pentru inox se folosesc sârme de inox și amestecuri de gaz potrivite inoxului, cu un conținut mic de gaz activ. Pentru aluminiu se folosește argon pur, iar dioxidul de carbon nu are ce căuta în acest caz. Sârma și gazul trebuie să se potrivească atât între ele, cât și cu metalul piesei; eticheta bobinei spune ce gaz recomandă producătorul.
Debitul de gaz se reglează la reductorul buteliei. Prea puțin gaz lasă cordonul neprotejat, iar prea mult creează turbulențe care trag aer în baie. Valoarea potrivită depinde de aparat, de duză și de locul de lucru; pornește de la recomandarea din manual și corectează după rezultat. Butelia se ține legată, în poziție verticală, departe de surse de căldură, iar robinetul se închide la finalul lucrului.

Sârma de inox, de aluminiu și sârma pentru brazare
Sârma de inox se alege după tipul de inox pe care îl sudezi, la fel ca electrozii pentru inox. Inoxul conduce căldura mai prost decât oțelul obișnuit și se deformează mai ușor, așa că se lucrează cu treceri scurte, lăsând piesa să se răcească. Pentru curățare folosește o perie din inox, nu din oțel obișnuit, ca să nu lași particule de fier care ruginesc pe suprafață.
Sârma de aluminiu este moale și se îndoaie ușor în tubul de ghidare, de aceea cere role cu canal în formă de U, un tub de ghidare din teflon sau material similar și, ideal, un pistolet cât mai scurt sau un aparat care are o funcție dedicată aluminiului. Nu toate aparatele MIG-MAG o duc bine; verifică în fișa tehnică dacă modelul tău o acceptă. Pentru lucru curat și frecvent pe aluminiu, ia în calcul și un aparat de sudură TIG.
Sârma pentru brazare, de regulă un aliaj pe bază de cupru, se folosește mai ales la caroseria auto, la tablă zincată și subțire. Topește la o temperatură mai mică decât oțelul, deformează mai puțin tabla și păstrează mai bine stratul de zinc. Cere gaz potrivit și, de obicei, setări speciale; aparatele care au un program de brazare îți ușurează mult treaba.
Role, tub de ghidare și duza de contact: piesele care fac diferența
Rolele de avans trag sârma de pe bobină și trebuie să se potrivească atât diametrului, cât și tipului de sârmă. Pentru sârma plină de oțel se folosesc role cu canal în formă de V, pentru sârma tubulară role cu canal moletat, care prind sârma fără să o turtească, iar pentru aluminiu role cu canal în U. O rolă greșită fie alunecă pe sârmă, fie o strivește, iar în ambele cazuri avansul devine sacadat.
Duza de contact, mica piesă de cupru din vârful pistoletului prin care iese sârma, are gaura calibrată pentru un anumit diametru. Dacă schimbi sârma de 0,8 mm cu una de 1,0 mm, schimbi și duza. O duză uzată sau prea largă dă contact electric prost și arc instabil, iar una prea strâmtă blochează sârma. Duzele se consumă, așa că e bine să ai câteva de rezervă.
Presiunea rolelor se reglează cât să tragă sârma fără să o deformeze: dacă sârma se oprește în duză, rolele trebuie să alunece, nu să o încolăcească în aparat. Tubul de ghidare se curăță periodic cu aer comprimat, mai ales la sârma tubulară, care lasă praf. Accesoriile potrivite sunt în categoria accesorii sudură.
Cum păstrezi bobinele de sârmă și defectele frecvente
Sârma de sudură se strică din cauza umezelii și a prafului. Pe sârma de oțel apare rugină fină, care dă stropi, pori și uzează rapid duza. Sârma tubulară absoarbe umezeala în flux, iar cea de aluminiu se oxidează. De aceea bobina se ține în ambalajul ei, într-un loc uscat, iar dacă aparatul stă nefolosit mult timp, bobina se scoate și se pune înapoi în pungă. Nu lăsa bobina deschisă într-un garaj umed peste iarnă.
Câteva defecte se recunosc ușor. Porii în cordon vin de la lipsa gazului, de la un debit greșit, de la curenți de aer sau de la piesa murdară, vopsită ori ruginită. Stropii mulți arată o tensiune nepotrivită cu viteza sârmei, polaritate greșită sau sârmă ruginită. Sârma care se lipește de duză apare când ții pistoletul prea aproape sau duza e uzată. Avansul sacadat vine de la role nepotrivite, tub de ghidare murdar sau bobină frânată prea tare.
Cel mai sigur mod de a învăța setările este să faci câteva probe pe resturi din același material, la diferite combinații de tensiune și viteză a sârmei, și să notezi ce a mers. Multe aparate au tabele de reglaj pe capacul compartimentului bobinei, iar pe bricolando.ro găsești produse cu manualul producătorului pe pagina lor, plus asistentul de pe site, care răspunde pe baza acestor documente.
Concluzii și sfaturi finale
Alege sârma după metal și după locul de lucru: sârmă plină cu gaz pentru atelier și cordoane curate, sârmă tubulară fără gaz pentru lucru afară, sârmă de inox, de aluminiu sau pentru brazare pentru lucrările speciale. Potrivește diametrul cu grosimea tablei și cu ce acceptă aparatul, folosește gazul recomandat pe bobină și verifică la fiecare schimbare polaritatea, rolele și duza de contact. Păstrează bobinele la uscat și curăță tubul de ghidare din când în când.
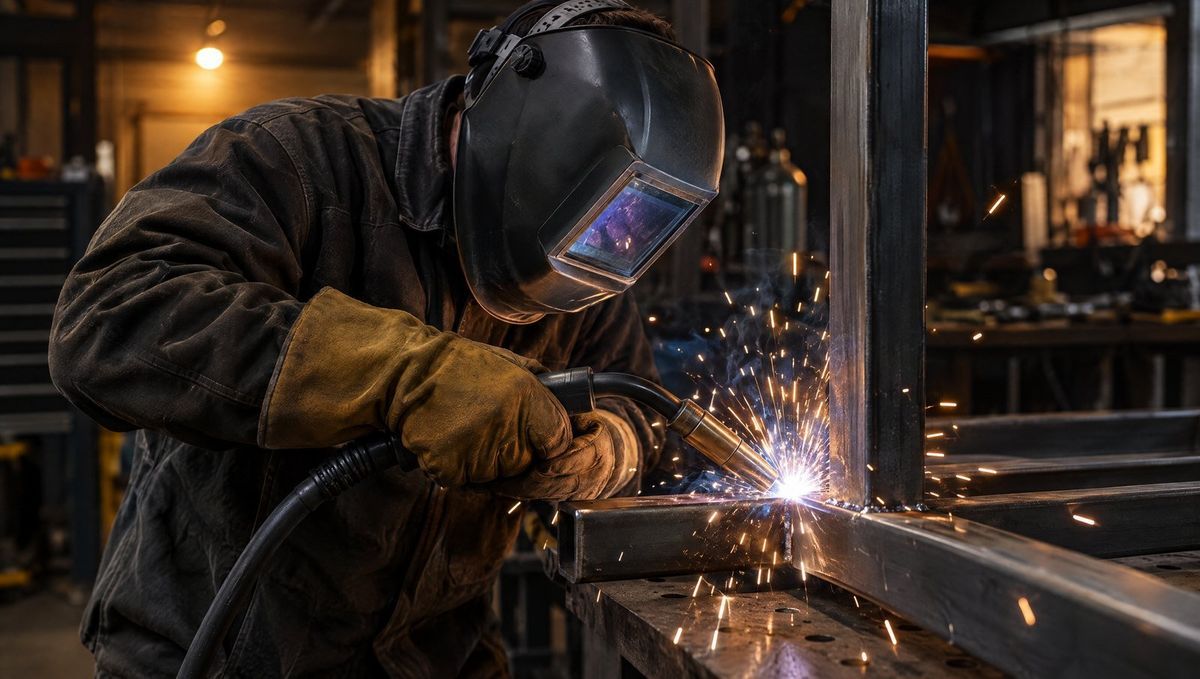
Siguranța nu se negociază: mască de sudură, mănuși groase, haine din bumbac fără fibre sintetice și încălțăminte închisă, într-un spațiu aerisit, departe de materiale inflamabile. Găsești măști de sudură și restul echipamentelor în categoria sudură și tăiere. Dacă lucrezi și cu electrozi, citește și ghidul nostru despre electrozii de sudură.
Pe bricolando.ro găsești sârmă de sudură și aparate MIG-MAG de la mărci consacrate, precum Telwin, Jasic și Intensiv. Dacă nu știi ce sârmă se potrivește aparatului tău, sună-ne la 0771 389 846 și te ajutăm să alegi.


Adaugă o recenzie
Your email address will not be published. Required fields are marked *
You must be logged in to post a comment.